河南豫锐达机械制造有限公司官方网站
全国销售热线:159-3873-6887

专注于木材削片机、综合破碎机
木材粉碎机、移动式木材破碎机等系列的生产制造
专注于木材削片机、综合破碎机
木材粉碎机、移动式木材破碎机等系列的生产制造
做木材加工这行的人都知道,头疼的不是料硬,而是料潮。雨后的枝丫、刚砍伐的原木、含水率偏高的板材边角,一进普通粉碎机就容易堵腔、缠刀、出料成 "糊糊"。而现在市场上常听到一句承诺 ——"湿料照样加工",这背后到底是噱头还是真本事?
一、湿料加工难在哪?
木材粉碎的核心是靠高速旋转的锤头或刀片击打物料,将其撕裂、撞碎成锯末。当物料含水率超过 30% 时,纤维吸水膨胀、韧性增强,脆性下降,原本一砸就碎的木头变成了 "弹来弹去" 的软料。同时,潮湿木屑有黏性,容易糊在筛网孔径上,造成出料不畅、内腔积料、电机负载飙升,严重时直接闷车烧机。
所以 "湿料能打" 不是一句空话,它对设备结构提出了三重要求。
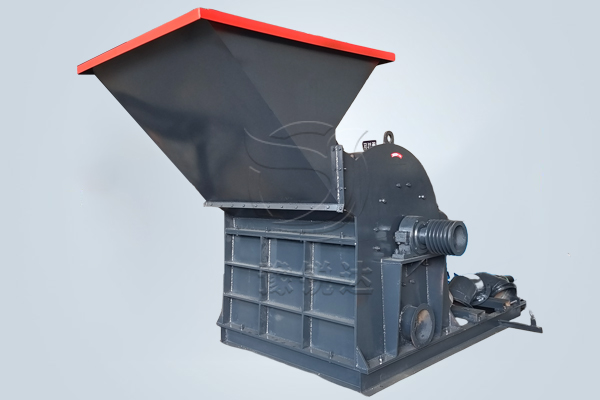
二、结构上做了哪些针对性设计?
**一,破碎腔要宽敞、要流线型。** 针对湿料易黏壁的问题,新型锯末粉碎机普遍加大了进料口和腔室容积,内壁尽量减少死角,让潮湿物料在腔内有足够的撞击和反弹空间,不会迅速堆积。
**二,刀具和锤头要 "锋利 + 高抛甩"。** 采用锰钢锻造的加厚锤头,配合较大的转子线速度,靠离心力把湿木头 "甩碎" 而不是 "挤碎"。挤压容易成团,甩击才能切断湿润纤维。
**三,筛网要 "大孔径、易更换、带自清理"。** 针对糊网问题,设备往往配备稍大的筛孔,并在筛网下方加装风选或气流输送装置,靠负压把粉碎后的木屑及时抽走,不残留在筛面上。部分机型还设计了可快速掀开的侧盖,堵料时几分钟就能清理完毕。
三、实际生产中要注意什么?
即便设备支持湿料加工,用户也需要把握几个分寸:一是**含水率上限**,一般建议控制在 40% 以内,超过这个范围,任何粉碎机的效率和出料质量都会明显下降;二是**进料要均匀**,湿料怕一次性 "砸锅",调速进料才能保护电机;三是**停机前空转几分钟**,把腔内余料打净再断电,避免二天开机时锈死、黏死。
四、这句话对用户意味着什么?
"湿料照样加工" 真正的价值,不在于让你拿泡过水的木头硬打,而在于 ——**不必等天晴、不必建烘干线、不必为边角料的潮气发愁**。对中小型养殖场、菌菇种植户、生物质颗粒厂来说,这意味着原料收购半径可以扩大,库存压力可以降低,开机率和综合成本都能跟着改善。
咨询我们,为您免费定制解决方案


