河南豫锐达机械制造有限公司官方网站
全国销售热线:159-3873-6887

专注于木材削片机、综合破碎机
木材粉碎机、移动式木材破碎机等系列的生产制造
专注于木材削片机、综合破碎机
木材粉碎机、移动式木材破碎机等系列的生产制造
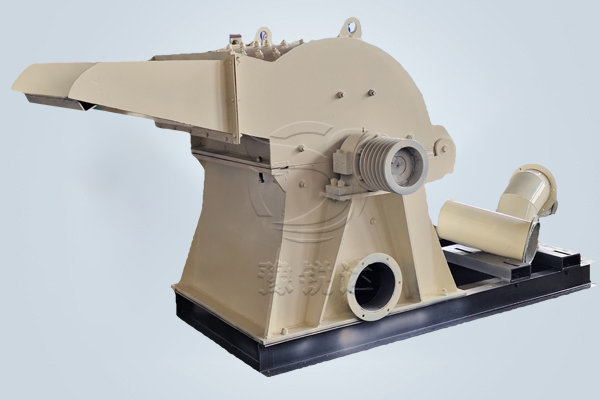
木材锯末粉碎机是木材加工行业的核心设备,调试是否规范直接决定了设备的产量、出料细度和使用寿命。很多用户在设备到场后急于投产,跳过关键调试环节,导致后续出现振动大、出料不均、刀片磨损快等问题。下面系统梳理一套完整的调试步骤。
一、安装就位与基础检查
设备到场后,首先应将主机平稳安置在水平地基上,用地脚螺栓紧固。检查电机与粉碎机主轴的皮带轮对中情况,两轮槽应对齐,偏差不得超过 1mm。手动盘车 3—5 圈,确认转子转动无卡滞、无金属摩擦声,腔内无遗留工具或杂物。
二、刀片与筛网检查调整
打开粉碎腔上盖,逐片检查动刀和定刀的紧固螺栓是否拧紧。刀片刃口应保持锋利,如有崩口需及时修磨或更换。动刀与定刀的间隙控制在 0.5—1.5mm 之间,间隙过大将导致出料偏粗、细粉率下降,过小则容易发生刀片碰撞。筛网应平整贴附于筛网座,搭接处无缝隙,筛孔根据所需锯末粒径合理选用。
三、进料与出料系统调试
调整进料斗角度,确保木材顺畅进入而不发生堵塞。检查出料风机和卸料器运转方向是否正确,风管连接处密封严密,防止漏粉。集尘袋的透气性直接影响出料效率,应确保袋口扎紧、无破损。
四、空载试运转
点动启动电机,观察转向是否与机壳标识一致。确认无误后空载运行 15—30 分钟,监听轴承温升,正常应在 40℃以内;检查各部位振动情况,如出现异常振动应立即停机,检查转子是否动平衡偏移、锤头是否脱落。
五、负载调试与参数标定
空载正常后进行投料试机。初始进料量宜控制在额定产量的 50%,观察出料粒度和电流波动。逐步加大进料,电机电流应稳定在额定值的 80%—90% 之间,避免长时间超负荷运行。根据出料细度微调刀片间隙和筛网孔径,直至达到用户要求的锯末规格。
六、收尾与记录
连续运行 2 小时后再次紧固所有螺栓,复查轴承温度和皮带张紧度。将终的刀片间隙、筛网规格、进料速度等参数记录归档,为后续批量生产和维护提供依据。
咨询我们,为您免费定制解决方案


